


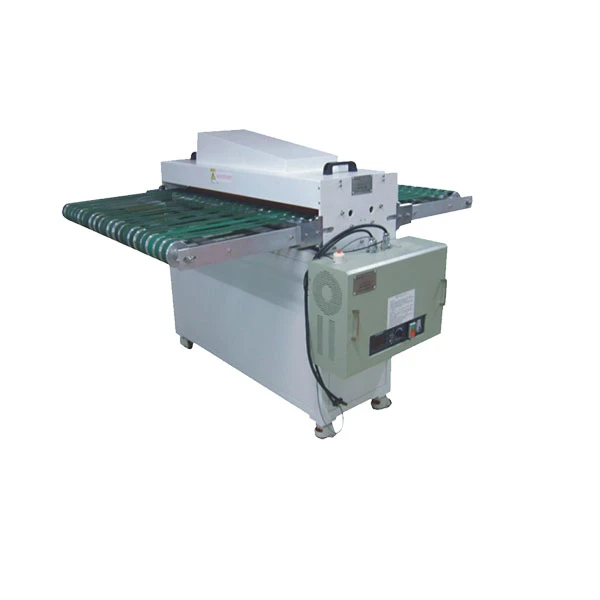
Termék áttekintése
A 360- fokos huzal- és kábelkoronakezelő egyenletes kerületi felületaktiválást biztosít a folyamatos extrudálási vonalakhoz egy többpontos elektródasor és koncentrikus kerámia dielektromos egység használatával a felületi energia növelése, a tinta adhéziójának javítása és a mechanikai extrudálási kötések biztonságossá tétele fluorpolimer, PVC és XLk szigetelőrétegen módosító szigetelési tulajdonságok nélkül.
Főbb műszaki adatok
|
Paraméter |
Specifikációs tartomány / érték |
|
Vonalsebesség |
5 m/perc és 1200 m/perc között |
|
Vezető átmérője |
0,1 mm-től 35,0 mm-ig terjedő kerek profil |
|
Generátor kimenet |
1,0 kW-tól 6,0 kW-ig állítható |
|
Működési frekvencia |
20 kHz - 40 kHz rezonancia |
|
Dielektromos anyag |
Nagy-tisztaságú alumínium-oxid (Al2O3) kerámia |
|
Hűtési módszer |
Kényszer{0}}levegő (<60 degrees Celsius) |
|
Kipufogó nyomás |
Negatív 250 Pa elszívás |
Szerkezeti jellemzők
Koncentrikus kisülési geometria:A többpontos elektródakonfiguráció egyenletesen osztja el az elektrosztatikus kisülést a teljes kerületen, kiküszöbölve a kezeletlen árnyékzónákat az íves profilokon.
Pontos résbeállítás:A mikrométeres-meghajtású csúszómechanizmusok vezérlik az elektródát-, hogy a huzalhézag 0,05 mm-es lépésekben csökkenjen az ismételhető kezelési intenzitás érdekében.
Hőkezelés:A kényszerített-levegőhűtés 60 Celsius-fok alatt tartja a dielektromos hüvely hőmérsékletét, hogy megakadályozza a vékony{2}}falú szigetelés hőlágyulását.
Alacsony-súrlódású huzalvezetés:A kerámia és kemény,{0}}eloxált alumínium vezetőtárcsák minimalizálják a feszültségingadozást, és megakadályozzák a mechanikai karcolódást a nagy sebességű-befűzés során.
Kisütési és biztonsági konfiguráció
Elektróda összeállítás:Szegmentált rozsdamentes acél nyomógyűrűk, amelyek egy lezárt kezelőkamrában vannak elhelyezve.
Földelési architektúra:Közvetlen földelés precíziós érintkezőtárcsákon keresztül, amelyek nem{0}}érintésmentes kapacitív kisülési útvonalakkal párosulnak.
Ózonelszívó rendszer:Integrált negatív nyomású port (250 Pa), amely központi gyári szellőztető vagy katalitikus megsemmisítő egységekhez kapcsolódik.
Biztonsági reteszek:A vezetékes biztonsági kapcsolók azonnal leállítják a magas{0}}feszültségű generátor kimenetét ajtónyitás vagy légáramlási zavar esetén.
Aljzatkompatibilitás
Szigetelő anyagok:PTFE, FEP, ETFE, PVC, XLPE, HDPE, TPU és nylon kabátok.
Vezető anyagok:Tömör réz, sodrott réz, ónozott réz, alumíniumötvözetek és száloptikai puffercsövek.
Betöltési állapot:Tiszta, száraz extrudáló profilok, amelyek közvetlenül kilépnek a hűtővályúkból vagy hűtőcsövekből.
Bemeneti hőmérséklet:Maximum 80 Celsius fok belépve az aktív kezelési zónába.
Extrúziós vonal integráció
Mechanikai lábnyom:Moduláris szekrény konzolos rögzítéshez közvetlenül a meglévő extrudált padlóállványokra.
Elektromos interfész:380V/480V 3 fázisú táp 24V DC távindítással/leállítással és arányos teljesítményszabályozással 0-10V vagy 4-20mA jelekkel.
Vonalsebesség szinkronizálás:A fordulatszámmérő követő kártya automatikusan skálázza a generátor teljesítményét a tényleges vezetéksebességhez képest, hogy fenntartsa az állandó energiasűrűséget (W min/m2).
A ház besorolása:IP54-es acél szekrény porszórt-külsővel és rozsdamentes acél belső érintkezési zónákkal.
Ipari alkalmazások
Autóvezetékek jelölése:Előkezelés a tintasugaras vagy lézeres kódolás előtt-, hogy megakadályozza a tinta leválását és a folyadék lebomlását a motortérben.
Repülőgépes fluorpolimer extrudálás:Felületi energia aktiválása PTFE/FEP szigetelt akasztós{0}}huzalon a másodlagos átfonás vagy ragasztás előtt.
Tenger alatti és tápkábel árnyékolása:Félvezető rétegek és szigetelő pajzsok aktiválása a fémes zárószalagokkal történő rögzítés érdekében.
Orvosi mikro{0}}katéterek:Precíziós koronaaktiválás finom{0}}méretű extrudált lumeneken az oldószeres kötés és a bevonat tapadás érdekében.
Testreszabás és OEM opciók
Több{0}}csatornás konfigurációk:Akár 8 párhuzamos vezetékpálya egyetlen házba integrálva, csatornánként független teljesítményfelügyelettel.
Magas{0}}hőmérsékletű dielektrikumok:Kvarcüveg vagy egyedi kerámiakészítmények, amelyeket 300 Celsius fokot meghaladó, magas hőmérsékletű,{0}}extrudáló sorokhoz terveztek.
Alváz méretei:Egyedi házmagasságok és görgős konfigurációk, amelyek megfelelnek a meglévő 900 mm és 1400 mm közötti extruder szerszámmagasságnak.
Légkör szabályozás:Nitrogén (N2) gázkeverékkel átöblített zárt kamrák speciális felületmódosítási követelményekhez.
Üzembe helyezés és gyári tesztelés
Gyári átvételi teszt:Nagy-feszültségű szigetelés tesztelése, rezonanciahangolás ellenőrzése és 4-órás folyamatos beégés a rekeszbe helyezés előtt.
Mechanikai szerelés:Csavarozza le-az alaplemezeket a szintező lábakkal, amelyek a végső hűtővályú és a felszedő{1}}horgony közé vannak igazítva.
Terepi kalibrálás:Airflow velocity verification, ozone extraction check, gap calibration using feeler gauges, and dyne pen surface energy validation (>56 dyn/cm cél).
Karbantartási átadás:Az elektródák tisztítási időközére, a kerámiahüvely ellenőrzésére és a szűrőcsere ütemezésére vonatkozó kezelői utasítás.
A beszerzéshez szükséges műszaki információk
Aljzat paraméterei:A vezeték átmérője, a teljes külső átmérő, a szigetelőanyag típusa és a maximális üzemi sebesség.
Vonalelrendezés részletei:Az extrudálás iránya (vízszintes vagy függőleges), a rendelkezésre álló alapterület hossza a hűtővályú és a felszálló{0}} között, valamint a középpont magassága a padlószinttől.
A segédprogram specifikációi:Rendelkezésre álló gyári primer feszültség, sűrítettlevegő-ellátási nyomás (MPa) és helyi kipufogócsatorna átmérő (mm).
Célteljesítmény:Minimálisan szükséges dine-szintű utókezelés{0}}és tervezett későbbi folyamat (nyomtatás, extrudálásos bevonat vagy ragasztás).
Gyakran Ismételt Kérdések
K: Hogyan tartható fenn a kezelés egyenletessége a sodrott vezetékeken?
V: A több-pontos elektródasor körülveszi a vezetéket, egyenletesen ionizálva a környező légrést, hogy semlegesítse a sodrott felületi egyenetlenségeket.
K: Milyen karbantartás szükséges a kerámia dielektromos csövekhez?
V: A részecskék felhalmozódásának időszakos ellenőrzése és izopropil-alkohollal történő tisztítás 500 üzemóránként.
K: Működhet ez az egység nedves termelési környezetben?
V: A kezelőkamrát a teljes hűtő- és szárítóberendezés után kell elhelyezni; a magasfeszültségű zónába{0}}bejutó nedvesség automatikus ívleállást vált ki.
K: Hogyan befolyásolja a vonalsebesség ingadozása a kezelés minőségét?
V: A fordulatszámmérő visszacsatoló hurok integrálása automatikusan skálázza a generátor teljesítményét, fenntartva a stabil energiasűrűséget a gyorsítási és lassítási fázisok során.
K: Milyen biztonsági intézkedések akadályozzák meg a kezelő áramütését?
V: A házak kulcsos biztonsági reteszekkel rendelkeznek, amelyek az ajtó elmozdulását követő 50 ezredmásodpercen belül levezetik a maradék nagyfeszültséget a testre.
Népszerű tags: 360 fokos huzalos koronakezelő, Kína 360 fokos huzalos koronakezelő gyártók, beszállítók, gyár